CNC Dash Board
Biểu tượng ứng dụng CNC Dash Board

Logic tạo G‑code cho máy tiện CNC

Nhập kích thước bản vẽ, nhận ngay mô phỏng quá trình gia công và xuất G‑code cực mượt.

Chọn biên dạng, nhập số từ bản vẽ, xem mô phỏng dao, rồi mang chương trình ra máy.

Dòng máy hỗ trợ

Giúp gì cho bạn

Bớt tính tay, bớt sai, ra máy nhanh hơn

Ngay trên iPhone, không cần máy tính hay phần mềm CAD.

20 phút → 20 giây

Không còn ngồi tính tay Xb, Zb bằng tan, sin rồi gạch sửa. Nhập số trên bản vẽ — app tính mọi điểm tiếp tuyến, tâm cung và đường dao.

Thấy đường dao trước khi chạy máy

Mô phỏng từng lớp cắt thô và tinh, bản vẽ 図 có đủ kích thước, mô hình 3D. Sai ở đâu thấy ngay trên màn hình, không phải trên phôi.

G‑code đúng kiểu máy

Chương trình G‑code cho máy FANUC ngay ở bản miễn phí; bản PRO thêm chu trình FANUC G71 / G70 và OKUMA. Chọn gốc Z サブ / メイン, bù dao, kiểu cắt thô — không phải sửa tay từng dòng.

Bắt đầu từ mẫu thật

Tham số mẫu lấy từ bản vẽ thực tế: chốt côn, chuôi côn Morse MT2, mũi chống tâm 60°, van một chiều… Chạm một lần là có đủ số.
Thư viện biên dạng

29 biên dạng, chỉ cần điền số

Tiện ngoài, lỗ trong, đầu cầu, phay bằng trục C và tiện ren. Chọn hình giống chi tiết của bạn.

Cách dùng

Từ bản vẽ đến G‑code trong 4 bước

  1. 1

    Chọn biên dạng

    Lọc theo hình bạn thấy trên bản vẽ — côn, trụ, số cung, có đuôi hay bậc — hoặc tìm theo tên.

  2. 2

    Nhập số từ bản vẽ

    Đường kính, chiều dài, góc α, bán kính R. Hình xem trước vẽ lại ngay khi bạn gõ.

  3. 3

    Mô phỏng và kiểm tra

    Chạy mô phỏng dao, xem bản vẽ 図 và 3D; dòng G‑code đang chạy được tô sáng.

  4. 4

    Mang chương trình ra máy

    Chọn kiểu máy và gốc Z, lấy G‑code ra máy, chạy thử không cắt trước khi gia công.
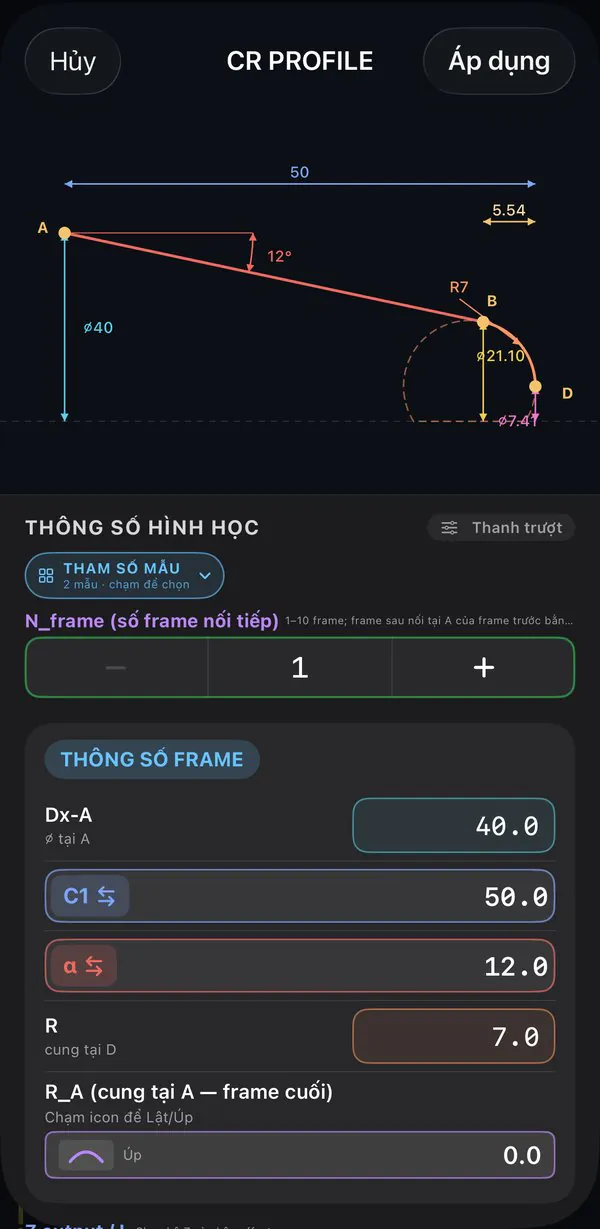
Nhập thông số như đọc bản vẽ
BƯỚC 2

Nhập thông số như đọc bản vẽ

Hình xem trước có đường kính, chiều dài, góc và các điểm A, B, D như bản vẽ thật. Chọn tham số mẫu hoặc tự nhập Dx, chiều dài, góc α và bán kính R.

BƯỚC 3

G‑code chạy theo từng đường cắt

Chương trình nằm ngay dưới mô phỏng, dòng đang chạy được tô sáng, để bạn đối chiếu từng câu lệnh với đường dao trước khi mang ra máy.
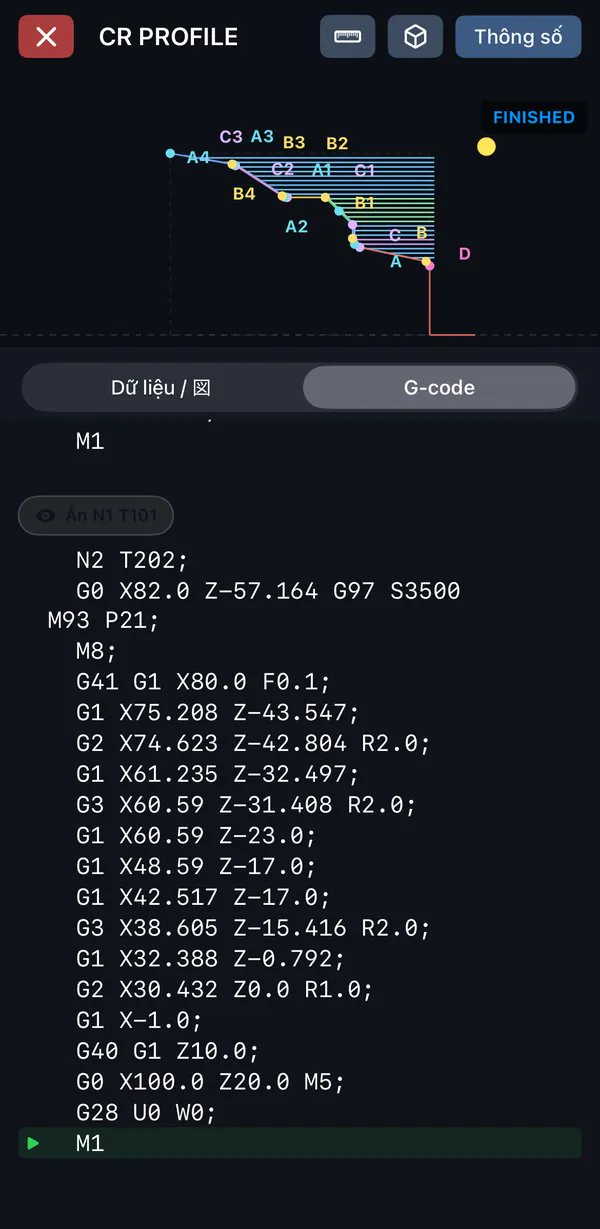
G-code chạy theo từng đường cắt

Luôn kiểm tra chương trình, xác nhận M-code đúng với máy và chạy thử không cắt trước khi gia công.

Bản vẽ trên tay, G‑code trong vài giây

Chọn biên dạng giống chi tiết của bạn và xem app làm phần tính toán.

Dòng máy hỗ trợ

FANUC

Máy tiện điều khiển FANUC (Series 0i-T và tương đương). Ảnh: Citizen Miyano BNJ-42 với bộ cấp phôi thanh — FANUC 0i-TF, 2 trục chính, 2 đài dao.

Thiết lập điểm gốc phôi

Mọi toạ độ trong chương trình app tính từ một gốc phôi: X0 = tâm trục chính, Z0 = mặt đầu chi tiết sau khi tiện mặt (chế độ サブ). Chương trình không có lệnh đặt toạ độ (G50 X… Z…) — máy phải biết gốc đó cho từng dao, thường bằng bảng bù hình học dao:

X0 = tâm trục chính, X ghi theo đường kính. Z0 サブ = mặt đầu chi tiết. Z0 メイン = lùi vào phía mâm cặp L mm. Z+ hướng ra khỏi mâm cặp.
  1. Kẹp phôi, gọi dao bằng MDI (vd. T0101), tiện nhẹ mặt đầu. Giữ nguyên Z, lùi dao ra theo X.
  2. OFS/SET → OFFSET → GEOMETRY (hình học), đưa con trỏ tới số bù của dao (G001 cho T0101), gõ Z0 → MEASURE. Máy tự tính khoảng cách mũi dao tới Z0.
  3. Tiện một đoạn đường kính ngắn, giữ nguyên X, lùi theo Z. Đo đường kính bằng panme (vd. 41.52) → gõ X41.52 → MEASURE.
  4. Cùng trang, nhập bán kính mũi dao R (vd. 0.8 / 0.4) và số hướng mũi dao T — cần cho bù G41 / G42 khi cắt tinh.
  5. Lặp lại cho dao tinh T0202 và các dao khác — chạm vào mặt đầu / đường kính đã tiện, không cần cắt lại.
  6. Cả loạt chi tiết lệch Z (đổi phôi, đổi kẹp): chỉnh chung một lần ở WORK SHIFT thay vì sửa từng dao.

Máy 2 hệ (2 trục chính / 2 đài như BNJ-42): mỗi hệ có bảng bù riêng — set gốc trên đúng hệ sẽ chạy chương trình. Tên phím có thể khác theo đời điều khiển, đối chiếu sổ tay máy.

Z output サブ / メイン trong app

Mọi biên dạng tiện có ô Z output / L — chọn hệ Z cho đúng cách bạn set gốc trên máy:

  • サブ (mặc định): Z0 ở mặt đầu chi tiết, Z âm đi vào phía mâm cặp.
  • メイン: Z0 lùi vào phía mâm cặp L mm (nhập L), mọi Z cộng thêm L. Dùng khi gốc Z trên máy đặt ở một mặt chuẩn khác (vd. mặt kẹp), cách mặt đầu L mm.

Ví dụ CR mặc định, điểm A ⌀40 cách mặt đầu 50 mm: サブ X40.0 Z-50.0 · メイン (L = 100) X40.0 Z50.0; mặt đầu Z0.0 → Z100.0. Đổi Z output chỉ đổi số Z trong G‑code, mô phỏng không chạy lại.

Chương trình app xuất

  • Chia khối theo dao: N1 T101 cắt thô, N2 T202 cắt tinh — T101 = dao số 1 + bộ bù số 01.
  • G99 bước tiến mm/vòng, G96 S… tốc độ cắt không đổi (m/phút), G97 S… vòng quay cố định.
  • Cắt thô từng lớp bằng G0 / G1 (không dùng chu trình G71) — dòng nào cũng thấy rõ trên mô phỏng.
  • Cắt tinh với bù mũi dao G41 / G42, huỷ bằng G40; cung G2 / G3 … R.
  • Cuối khối G28 U0 W0 về điểm tham chiếu máy.

Trích chương trình thật

N1 T101;
G99 G0 X48.19 Z10.0 G96 S220 M93 P21;
Z1.0 M8;
G1 Z-57.7 F0.3;
…
G28 U0 W0;
N2 T202;
G41 G1 X50.19 F0.1;
G3 X39.858 Z-49.742 R2.0;
…
G40 G1 Z10.0;

Trước khi chạy

  • Số dao / số bù trong chương trình (T101, T202) trùng với dao đang lắp trên đài.
  • M-code (dầu tưới, trục chính, mã riêng của hãng máy như M93 P21) đúng với máy của bạn.
  • Chạy Single Block, giảm Rapid: dòng đầu tiên tới Z1.0 phải dừng ngay trước mặt đầu — nếu không, gốc Z chưa đúng.

Dòng máy hỗ trợ

OKUMA

Máy tiện OKUMA điều khiển OSP (vd. OSP-P300LA). Chương trình theo mẫu chạy thật trên máy OSP của người dùng app. Chương trình OKUMA có trong bản PRO.

Thiết lập điểm gốc phôi

Gốc phôi giống FANUC: X0 = tâm trục, Z0 = mặt đầu chi tiết (chế độ サブ). Trên OSP gốc Z lưu thành gốc phôi (Zero set), còn độ dài từng dao nằm trong Tool offset:

X0 = tâm trục chính, X ghi theo đường kính. Z0 サブ = mặt đầu chi tiết. Z0 メイン = lùi vào phía mâm cặp L mm. Z+ hướng ra khỏi mâm cặp.
  1. Tiện mặt đầu bằng dao chuẩn, giữ nguyên Z.
  2. Mở màn ZERO SET, chọn trục Z, nhập 0 → CAL (tính): vị trí hiện tại thành Z0 của phôi (lưu ở biến hệ thống VSZOZ).
  3. Màn TOOL OFFSET: với từng dao, chạm mặt đầu / đường kính đã biết, nhập giá trị đo → CAL. Bù X / Z ghi vào số bù = 2 số đầu của mã T (T010101).
  4. Nhập bán kính mũi dao vào số bù mũi = 2 số cuối (T010101): 0.8 cho dao thô ARAI 0.8, 0.4 cho dao tinh SIAGE 0.4.
  5. Chạy thử: dòng N1 Z1.0 phải dừng ngay trước mặt đầu.

App không in dòng VSZOZ= vào chương trình: ghi cứng gốc Z của một lần gá vào mọi chương trình sẽ sai ở lần gá khác — gốc luôn set trên máy. Tên màn / phím có thể khác theo đời OSP, đối chiếu sổ tay máy.

Z output サブ / メイン trong app

Mọi biên dạng tiện có ô Z output / L — chọn hệ Z cho đúng cách bạn set gốc trên máy:

  • サブ (mặc định): Z0 ở mặt đầu chi tiết, Z âm đi vào phía mâm cặp.
  • メイン: Z0 lùi vào phía mâm cặp L mm (nhập L), mọi Z cộng thêm L. Dùng khi gốc Z trên máy đặt ở một mặt chuẩn khác (vd. mặt kẹp), cách mặt đầu L mm.

Ví dụ CR mặc định, điểm A ⌀40 cách mặt đầu 50 mm: サブ X40.0 Z-50.0 · メイン (L = 100) X40.0 Z50.0; mặt đầu Z0.0 → Z100.0. Đổi Z output chỉ đổi số Z trong G‑code, mô phỏng không chạy lại.

Chương trình app xuất

  • Mã dao 6 số T010101 = số bù dao · số dao · số bù mũi dao.
  • Chu trình LAP: G85 cắt thô theo biên dạng định nghĩa trong khối NLP… (G81 dọc / G82 mặt đầu … G80); máy tự chia lớp theo D (chiều sâu), U / W (lượng dư). G87 chạy lại đúng biên dạng đó để cắt tinh.
  • Cung ghi bán kính bằng L (vd. G3 X… Z… L7.0), bù mũi dao G41 / G42.
  • Lỗ NKE RCR mở đầu O2000 / M90 / G50 S2500 — trên OKUMA G50 S là giới hạn vòng quay, không phải lệnh đặt toạ độ.
  • Về điểm đỗ Z500.0, luôn lùi về phía mặt đầu.
  • Có OKUMA: CR, CR-H, RCR, KANTSUGI, TAIL R+r, WASHER, NKE RCR, 3R, JAW ENMILL, TIỆN REN — trang G‑code, chạm tab lần nữa (⇆) để đổi FANUC ⇄ OKUMA.

Trích chương trình thật

T010101(ARAI 0.8)G0 X41.0 Z30.0 M42 G97 S1600 M3 M63
G96 S220
N1 Z1.0 M8
G85 NLP2 D2.0 U0.4 W0.4 F0.3
NLP2 G81
G0 X7.407 Z2.0
G42 G1 Z0.0 F0.15 I-1
G3 X21.101 Z-5.545 L7.0
G1 X40.0 Z-50.0
G40 G0 X45.0 I1
G80
…
T030303(SIAGE 0.4)G0 X41.0 Z30.0 M42 G97 S2000 M3 M63
G87 NLP2

Trước khi chạy

  • Số dao trong mẫu (T010101 thô, T030303 tinh) là cố định — đổi theo đài dao của bạn trước khi chạy.
  • Kiểm tra M-code (M42 dải tốc độ, M63, M8 / M9…) với máy của bạn.
  • Chạy Single Block lần đầu, xem các lớp G85 máy tự chia có đúng lượng dư không.