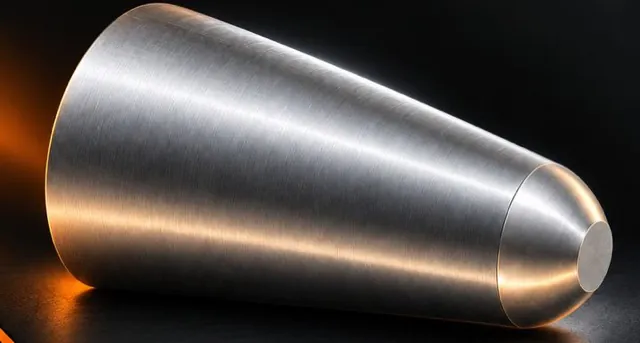
CR PROFILE
Côn góc α nối cung R ở mặt đầu. Nối tiếp tới 10 frame côn / trụ / vai trên cùng một chi tiết — mẫu từ bản vẽ thật: chốt định vị côn, đầu trục côn 1:10, chuôi côn Morse MT2, mũi chống tâm 60°.
 CNC Dash Board
Thư viện biên dạng
29 biên dạng tiện, phay và ren. Điền số từ bản vẽ — app tự tính điểm, cung, đường dao và G‑code.
Biên dạng ngoài trên máy tiện: côn, cung, trụ, vai, rãnh.
Côn góc α nối cung R ở mặt đầu. Nối tiếp tới 10 frame côn / trụ / vai trên cùng một chi tiết — mẫu từ bản vẽ thật: chốt định vị côn, đầu trục côn 1:10, chuôi côn Morse MT2, mũi chống tâm 60°.
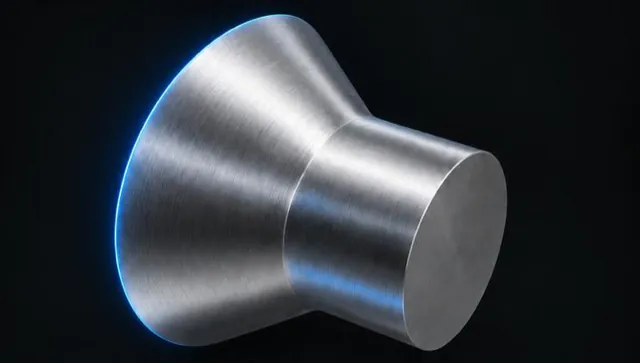
Côn, cung R tiếp tuyến và đoạn trụ đuôi. Có mẫu: van một chiều, chốt đầu chìm 90°, trục vai côn 30°.
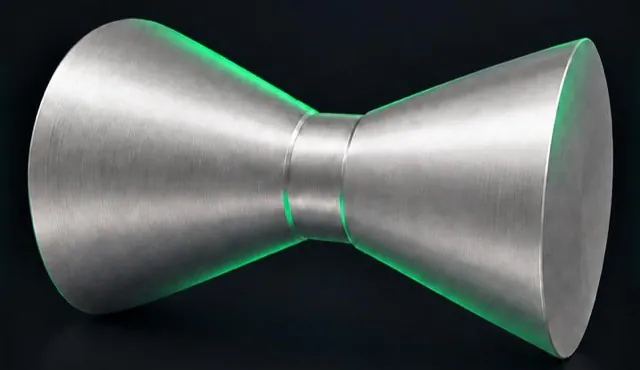
Hai côn α / β độc lập, eo giữa bo R. Cắt thô bằng dao DNMG 55° hoặc dao rãnh kiểu Dọc.
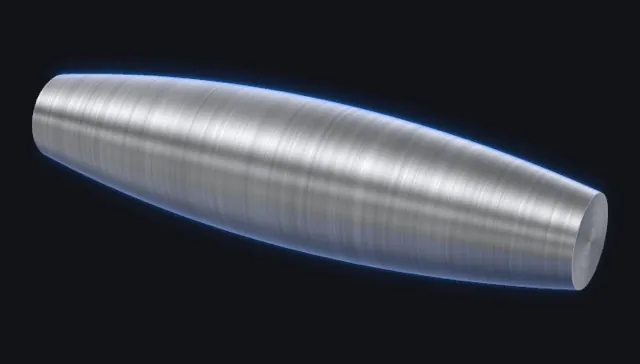
Thân cung lồi thon hai đầu.
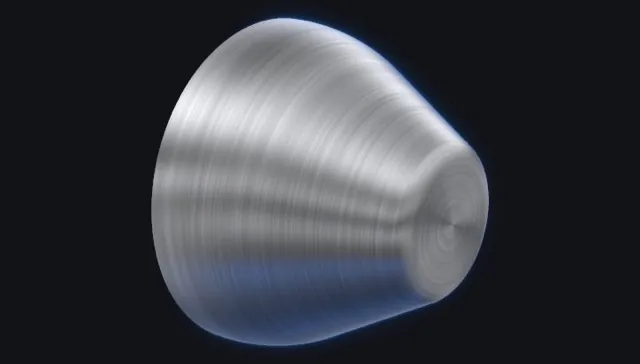
Cung – côn – cung tiếp tuyến, 4 điểm.
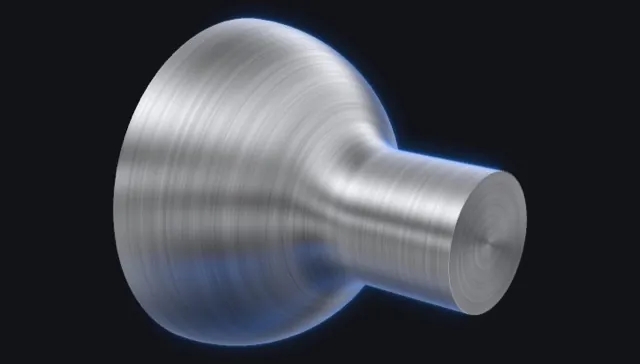
Đoạn thẳng OA nối hai cung, 4 điểm.
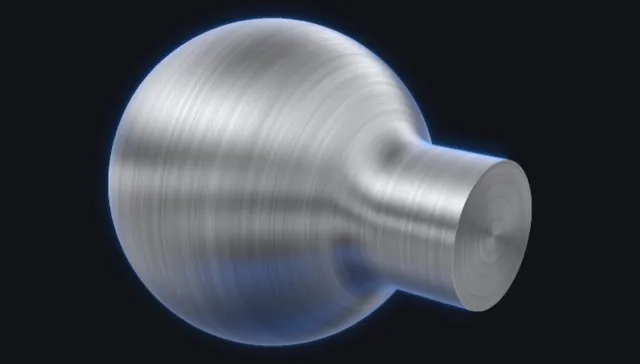
KANTSUGI có thêm đuôi tiếp tuyến.
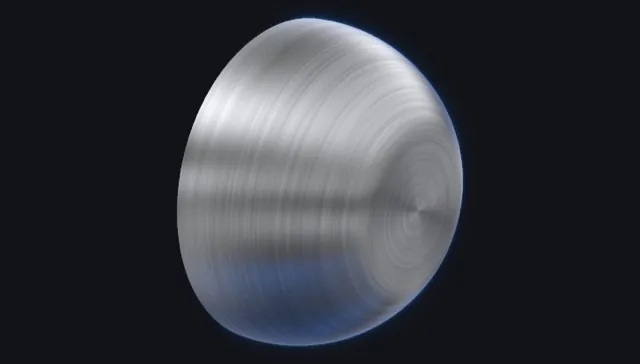
Đuôi hai cung tiếp xúc, góc α tự tính.
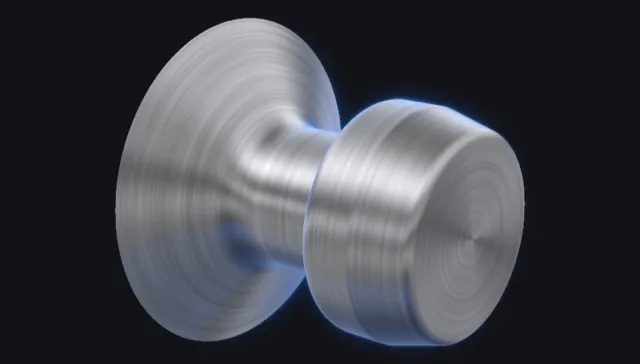
Khung 10 điểm, 4 cung, có bậc.
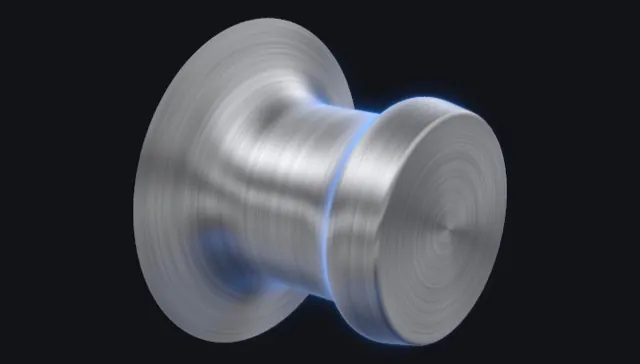
Khung 9 điểm, 5 cung.
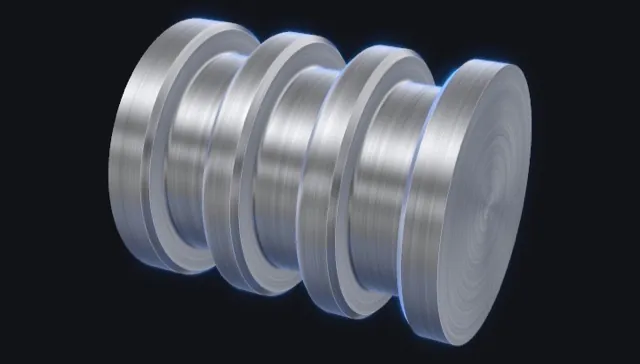
Nhiều frame trên thân trụ, mỗi frame chọn CUNG hoặc RÃNH — ví dụ 3 rãnh O-ring.
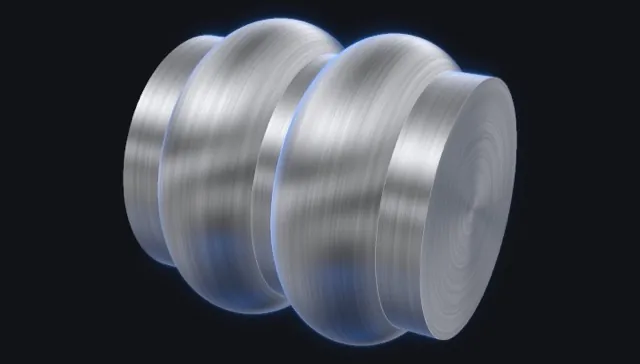
Nhiều gờ tròn bán kính R độc lập, nối tiếp trên thân trụ.
Hình dạng bên trong lỗ: côn, cung, rãnh trong.
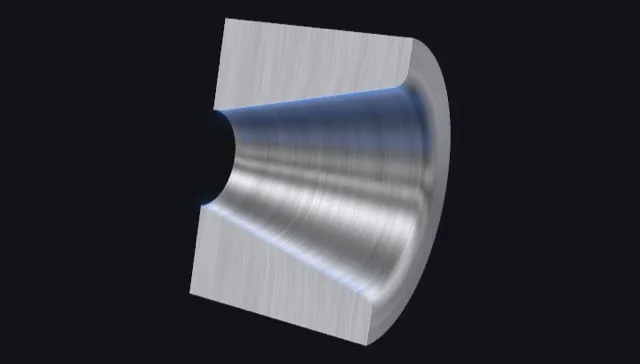
Biên dạng RCR bên trong lỗ: côn nối cung, nối tiếp tới 10 frame.
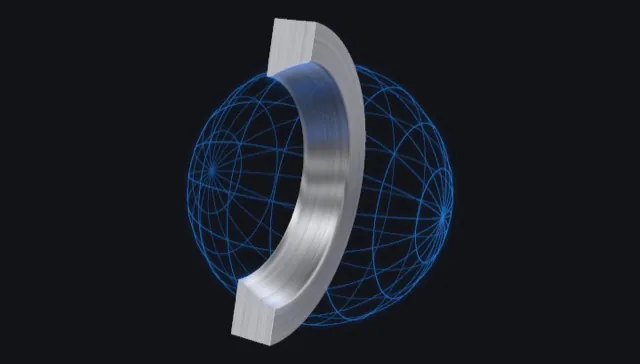
Ba cung tiếp xúc nhau, app tự tìm nghiệm.
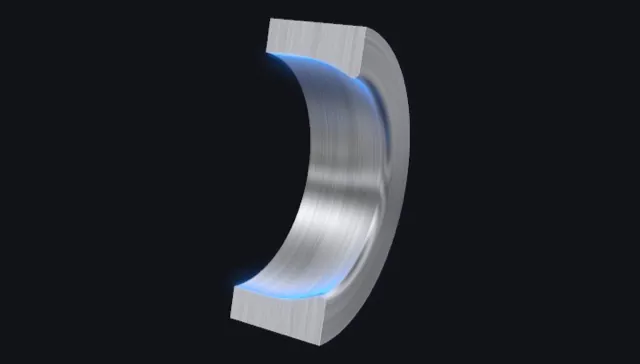
Lỗ vành cổ áo: fillet và cung R ở đường kính trong.
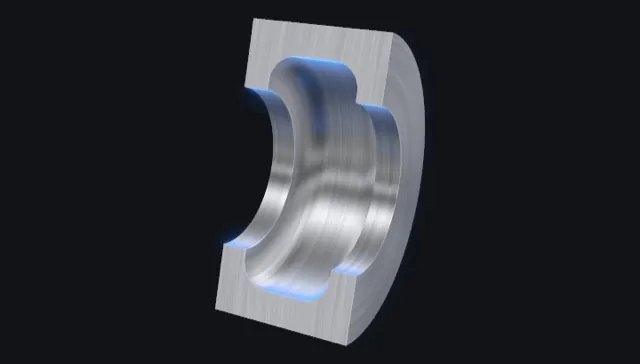
Đào hốc trong lỗ bằng dao rãnh đầu tròn hoặc đầu vuông.
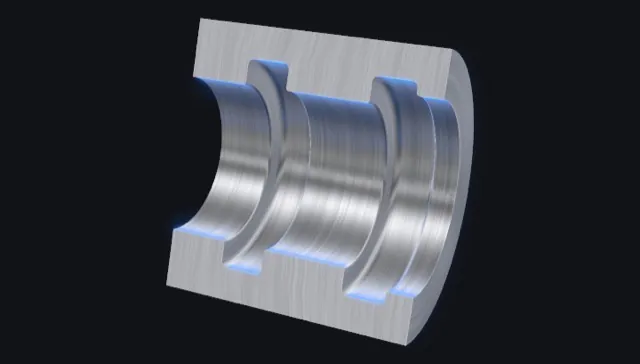
Nhiều rãnh / cung trong lỗ, dùng một dao hoặc tách dao thô và dao tinh.
Chốt cầu và mặt cầu.
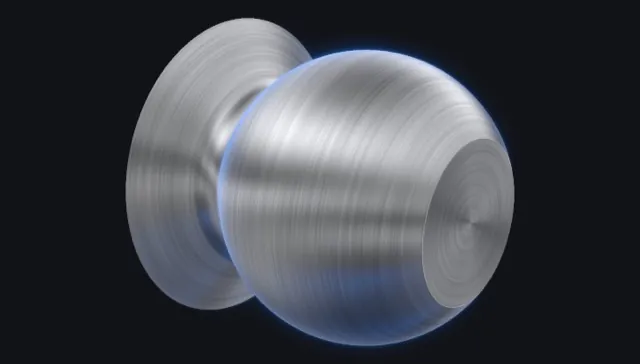
Chốt cầu (ball pin): đầu cầu, cổ và collar.
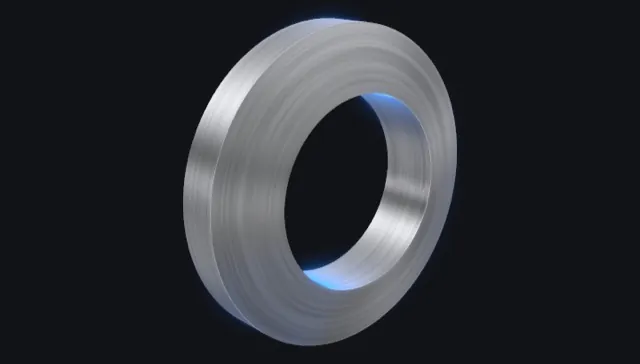
Vòng có lỗ với mặt cầu R và mặt phẳng (land).
Phay bằng dao quay trên máy tiện (trục C). Mở khoá với bản PRO.
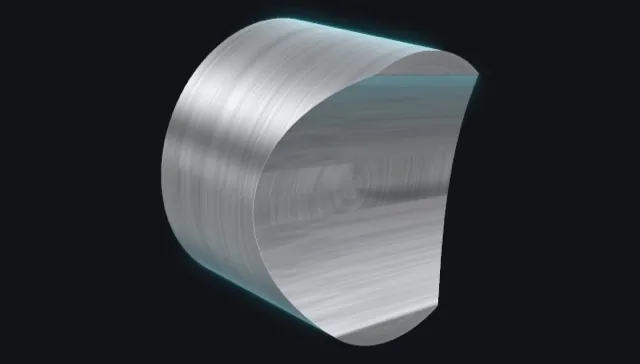
Phay cung nhiều lớp bằng G19 trên mặt trụ.
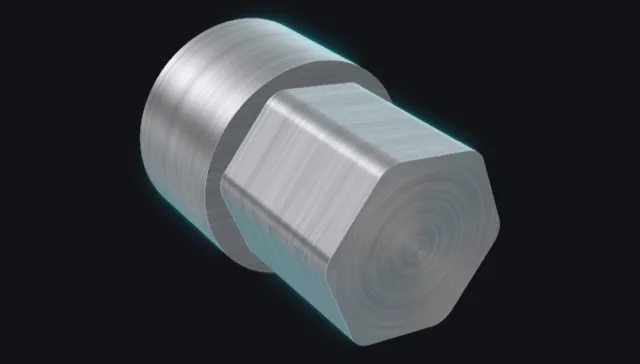
Phay giác 6, 4, 3… cạnh ở đầu phôi: G12.1 hoặc chia nửa / từng cạnh, viền ngoài hoặc hốc trong.
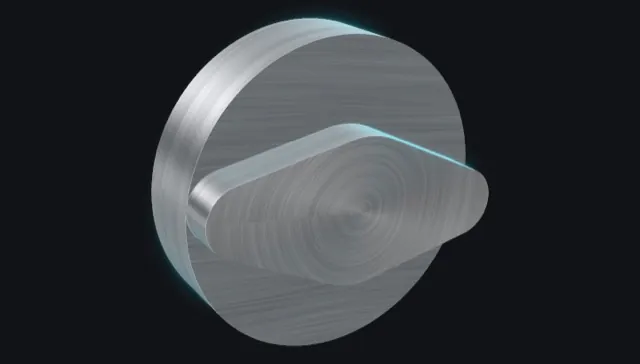
Phay mặt bích hai vấu.
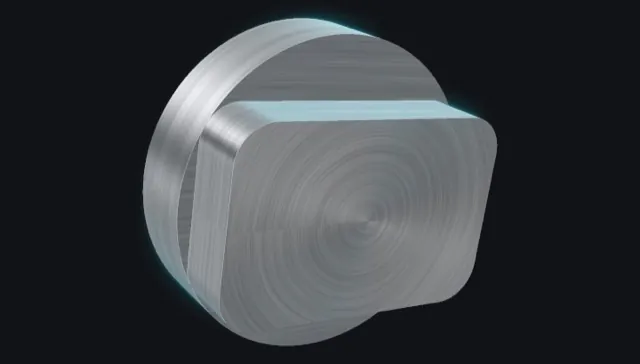
Phay chữ nhật bo R hoặc vát C, viền ngoài hoặc hốc.
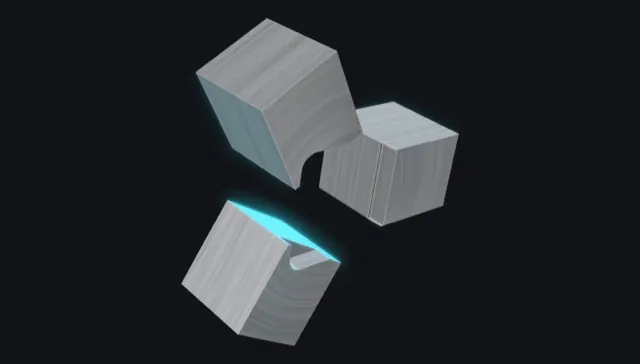
Phay hốc kẹp trên chấu mềm: 3 chấu kẹp chữ nhật, 2 chấu kẹp mặt bích. Cảnh báo chấu đỡ yếu, tự thêm lỗ khoan thoát góc.
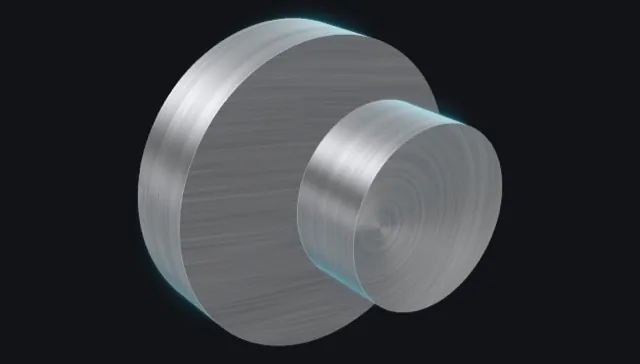
Phay tròn lệch tâm ở đầu phôi.
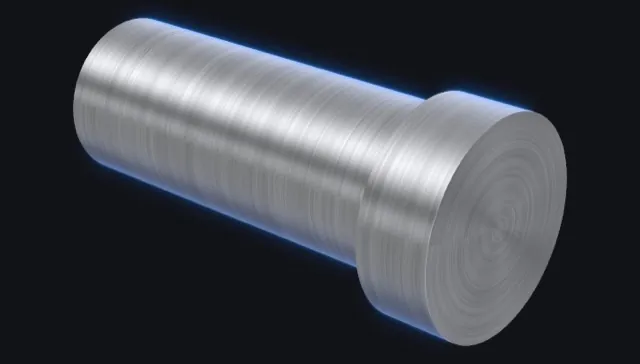
Tiện chốt lệch tâm bằng trục C (Y·C / X·C), có thể tiện ren trên chốt.
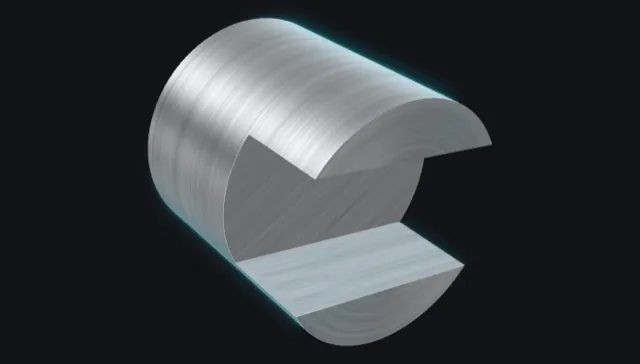
Phay hai mặt phẳng song song, hoặc rãnh xuyên đầu phôi.
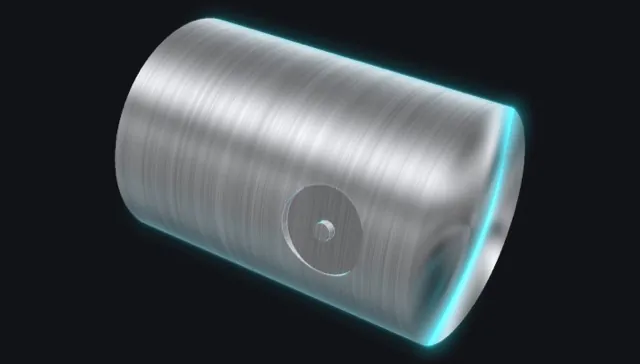
Phay lỗ tròn hướng kính bằng cung G19, nhiều lỗ theo góc C.
Chu trình tiện ren.
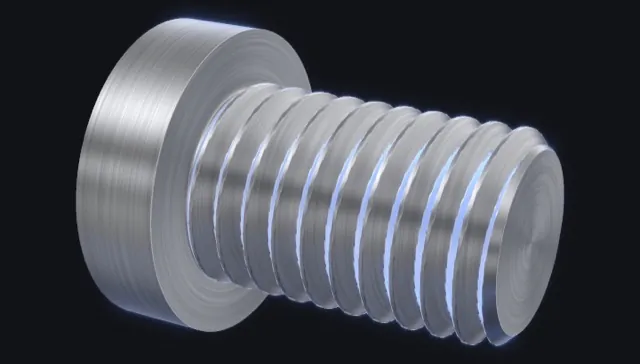
Ren hệ mét M và ren inch UN; ren ống R / Rc / PT, Rp / Ps, G / PF ở bản PRO — chương trình cho FANUC hoặc OKUMA.
Luôn kiểm tra chương trình, xác nhận M-code đúng với máy và chạy thử không cắt trước khi gia công.