CNC Dash Board
Biểu tượng ứng dụng CNC Dash Board

CNC旋盤のためのGコード生成ロジック

図面の寸法を入力するだけで、 加工シミュレーションと滑らかなGコードを即出力。

プロファイルを選び、図面の数値を入力し、工具シミュレーションを確認して、プログラムを機械へ。

対応機種

できること

手計算とミスを減らし、早く機械へ

iPhoneだけで完結。パソコンもCADも不要です。

20分 → 20秒

tan・sinでXb・Zbを手計算して書き直す作業はもう不要。図面の数値を入れるだけで、接点・円弧中心・工具経路をアプリが計算します。

加工前に工具経路を確認

荒・仕上げを一層ずつシミュレーション、寸法入りの図面、3Dモデル。ミスはワークではなく画面上で見つかります。

機械に合ったGコード

無料版でもFANUC機向けのGコード。PRO版はFANUC G71/G70とOKUMAのサイクルプログラムを追加。Z原点サブ/メイン、工具補正、荒加工の方式を選ぶだけで、1行ずつ手直しする必要はありません。

実例サンプルから始める

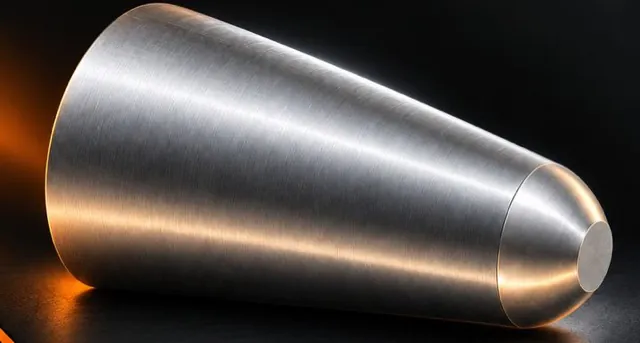
実際の図面から作ったサンプル:テーパピン、モールステーパMT2シャンク、60°センタ、チェックバルブ…。タップ1回で全項目が入ります。
プロファイル一覧

29のプロファイル、数値を入れるだけ

外径旋削、内径、ボールエンド、C軸ミーリング、ねじ切り。部品に近い形を選んでください。

使い方

図面からGコードまで4ステップ

  1. 1

    プロファイルを選ぶ

    図面で見える特徴(テーパ・円筒・円弧の数・テール・段)で絞り込み、または名前で検索。

  2. 2

    図面の数値を入力

    直径・長さ・角度α・半径R。入力するとプレビューがすぐ描き直されます。

  3. 3

    シミュレーションで確認

    工具シミュレーションを実行し、図面と3Dを確認。実行中のGコード行がハイライトされます。

  4. 4

    機械へ持っていく

    制御装置とZ原点を選び、Gコードを機械へ。加工前に必ず空運転を。
図面を読む感覚で入力
ステップ 2

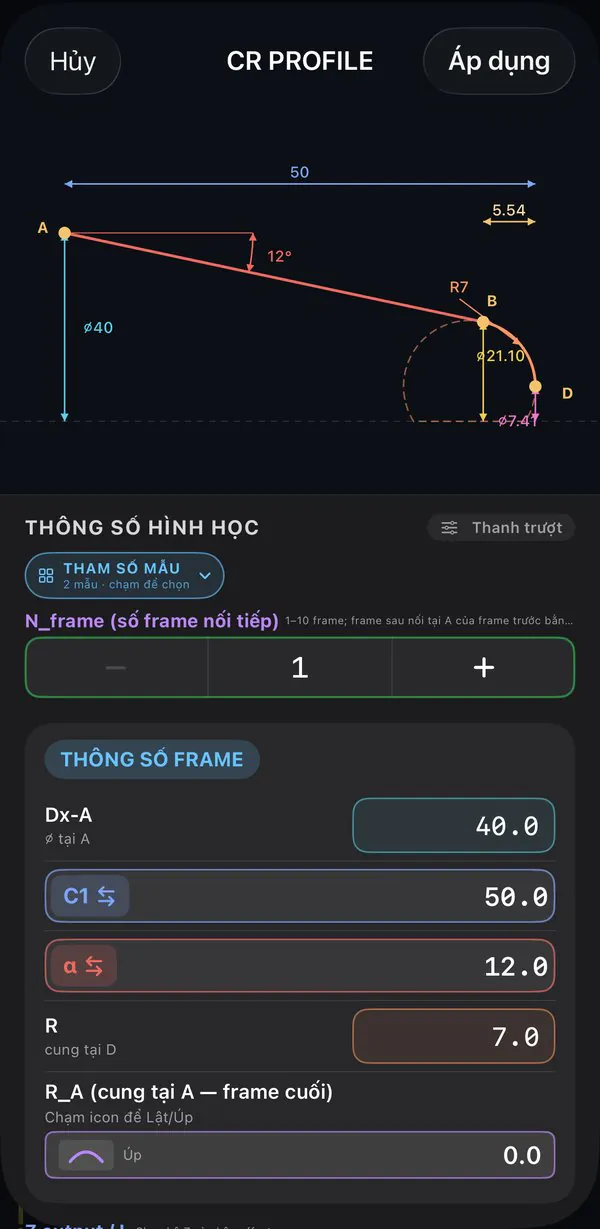
図面を読む感覚で入力

プレビューには直径・長さ・角度・A/B/D点が実際の図面のように表示されます。サンプル値から始めるか、Dx・長さ・角度α・半径Rを入力します。

ステップ 3

切削に連動するGコード

プログラムはシミュレーションの下に表示され、実行中の行がハイライトされます。機械に送る前に、各ブロックを工具経路と照らし合わせられます。
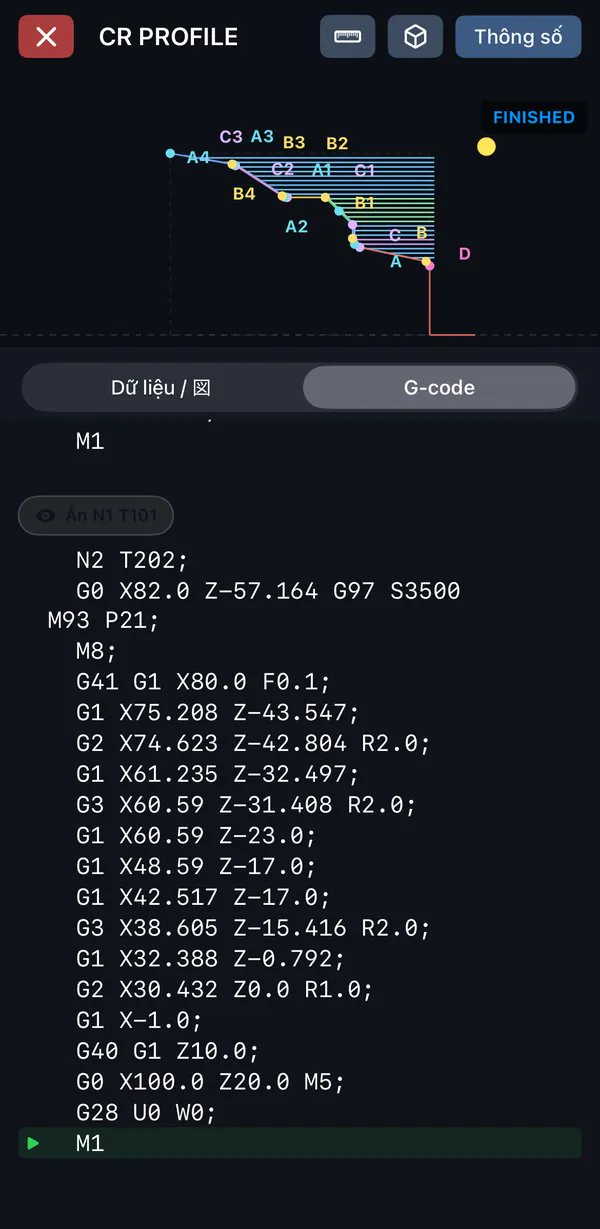
切削に連動するGコード

加工前に必ずプログラムを確認し、機械のMコードを確かめ、空運転を行ってください。

図面があれば、Gコードは数秒で

部品に近いプロファイルを選び、計算はアプリに任せましょう。

対応機種

FANUC

FANUC制御の旋盤(Series 0i-T など)。写真:バーフィーダ付き Citizen Miyano BNJ-42 — FANUC 0i-TF、2主軸・2タレット。

ワーク原点の設定

アプリのプログラムの座標はすべて1つのワーク原点基準:X0 = 主軸中心、Z0 = 端面加工後の製品端面(サブ)。プログラムに座標設定(G50 X… Z…)はありません — 機械側で工具ごとに原点を登録します(通常は工具形状補正):

X0 = 主軸中心、Xは直径指令。Z0 サブ = 製品端面。Z0 メイン = チャック側へL mm。Z+はチャックから離れる方向。
  1. 材料をクランプし、MDIで工具を呼び出し(例:T0101)、端面を軽く削る。Zはそのまま、X方向へ逃がす。
  2. OFS/SET → OFFSET → GEOMETRY(形状)、工具の補正番号(T0101ならG001)にカーソル、Z0を入力 → MEASURE(測定)。刃先からZ0までを自動計算。
  3. 短く外径を削り、Xはそのまま、Z方向へ逃がす。マイクロメータで直径を測り(例:41.52)→ X41.52 → MEASURE。
  4. 同じ画面でノーズ半径R(例:0.8 / 0.4)と仮想刃先番号Tを入力 — 仕上げのG41 / G42補正に必要。
  5. 仕上げ工具T0202ほかも同様 — 加工済みの端面・外径に当てるだけで再加工は不要。
  6. ロット全体がZ方向にずれた場合(材料・クランプ変更)は、工具ごとではなくWORK SHIFT(ワークシフト)で一括補正。

2系統機(BNJ-42のような2主軸・2タレット)は系統ごとに補正テーブルがあります — プログラムを実行する系統で原点を設定。キー名称は制御装置の世代で異なることがあります。取扱説明書で確認してください。

アプリの Z output サブ / メイン

旋削プロファイルにはZ output / L欄があります — 機械での原点設定に合わせてZ系を選択:

  • サブ(既定):Z0 = 製品端面、チャック側がZマイナス。
  • メイン:Z0をチャック側へL mm移動(Lを入力)、全てのZにLを加算。機械のZ原点を端面からL mm離れた別の基準面(例:クランプ面)に設定している場合に使用。

例:CR既定、端面から50 mmのA点 ⌀40:サブ X40.0 Z-50.0 · メイン(L = 100)X40.0 Z50.0、端面 Z0.0 → Z100.0。Z outputを変えてもGコードのZ値が変わるだけで、シミュレーションは再スタートしません。

アプリが出力するプログラム

  • 工具ごとのブロック:N1 T101 荒、N2 T202 仕上げ — T101 = 工具1番+補正01番。
  • G99 毎回転送り、G96 S… 周速一定(m/min)、G97 S… 回転数一定。
  • 荒加工はG0 / G1で一層ずつ(G71サイクルは不使用)— 全行がシミュレーションで確認できます。
  • 仕上げはノーズR補正G41 / G42、G40で解除。円弧はG2 / G3 … R。
  • 各ブロック末尾はG28 U0 W0で機械原点復帰。

実際のプログラム(抜粋)

N1 T101;
G99 G0 X48.19 Z10.0 G96 S220 M93 P21;
Z1.0 M8;
G1 Z-57.7 F0.3;
…
G28 U0 W0;
N2 T202;
G41 G1 X50.19 F0.1;
G3 X39.858 Z-49.742 R2.0;
…
G40 G1 Z10.0;

運転前の確認

  • プログラムの工具/補正番号(T101、T202)がタレットの工具と一致しているか。
  • Mコード(クーラント、主軸、M93 P21のようなメーカー固有コード)が機械に合っているか。
  • シングルブロック・早送りオーバーライドを下げて運転:最初のZ1.0が端面の直前で止まること — 止まらなければZ原点が誤り。

対応機種

OKUMA

OSP制御のOKUMA旋盤(例:OSP-P300LA)。アプリ利用者の実機OSPで動いているプログラムを手本にしています。OKUMAプログラムはPRO版の機能です。

ワーク原点の設定

ワーク原点はFANUCと同じ:X0 = 主軸中心、Z0 = 製品端面(サブ)。OSPではZ原点をワーク原点(ゼロセット)として保存し、各工具の長さは工具補正に入ります:

X0 = 主軸中心、Xは直径指令。Z0 サブ = 製品端面。Z0 メイン = チャック側へL mm。Z+はチャックから離れる方向。
  1. 基準工具で端面を加工し、Zはそのまま。
  2. ZERO SET(ゼロセット)画面でZ軸を選び0を入力 → CAL(計算):現在位置がワークZ0になります(システム変数VSZOZに保存)。
  3. TOOL OFFSET(工具補正)画面:工具ごとに既知の端面・外径に当て、測定値を入力 → CAL。X / Z補正はT番号の先頭2桁の補正番号へ(T010101)。
  4. ノーズ半径は末尾2桁のノーズR補正番号へ(T010101):荒のARAI 0.8は0.8、仕上げのSIAGE 0.4は0.4。
  5. 試運転:N1 Z1.0が端面の直前で止まること。

アプリはプログラムにVSZOZ=行を出力しません:ある段取りのZ原点を全プログラムに書き込むと、次の段取りで原点がずれます — 原点は常に機械側で設定。画面・キー名称はOSPの世代で異なることがあります。取扱説明書で確認してください。

アプリの Z output サブ / メイン

旋削プロファイルにはZ output / L欄があります — 機械での原点設定に合わせてZ系を選択:

  • サブ(既定):Z0 = 製品端面、チャック側がZマイナス。
  • メイン:Z0をチャック側へL mm移動(Lを入力)、全てのZにLを加算。機械のZ原点を端面からL mm離れた別の基準面(例:クランプ面)に設定している場合に使用。

例:CR既定、端面から50 mmのA点 ⌀40:サブ X40.0 Z-50.0 · メイン(L = 100)X40.0 Z50.0、端面 Z0.0 → Z100.0。Z outputを変えてもGコードのZ値が変わるだけで、シミュレーションは再スタートしません。

アプリが出力するプログラム

  • 6桁の工具番号T010101 = 工具補正番号・工具番号・ノーズR補正番号。
  • LAPサイクル:G85がNLP…ブロックで定義した形状に沿って荒加工(G81 縦 / G82 端面 … G80)。D(切込み)とU / W(取り代)から層を自動分割。G87で同じ形状を仕上げ。
  • 円弧半径はLで指令(例:G3 X… Z… L7.0)、ノーズR補正G41 / G42。
  • NKE RCR(内径)はO2000 / M90 / G50 S2500で始まります — OKUMAのG50 Sは主軸回転数の上限で、座標設定ではありません。
  • 退避位置はZ500.0、常に端面側へ逃げます。
  • OKUMA出力対応:CR、CR-H、RCR、KANTSUGI、TAIL R+r、WASHER、NKE RCR、3R、JAW ENMILL、ねじ切り — Gコードページでタブをもう一度タップ(⇆)してFANUC ⇄ OKUMAを切替。

実際のプログラム(抜粋)

T010101(ARAI 0.8)G0 X41.0 Z30.0 M42 G97 S1600 M3 M63
G96 S220
N1 Z1.0 M8
G85 NLP2 D2.0 U0.4 W0.4 F0.3
NLP2 G81
G0 X7.407 Z2.0
G42 G1 Z0.0 F0.15 I-1
G3 X21.101 Z-5.545 L7.0
G1 X40.0 Z-50.0
G40 G0 X45.0 I1
G80
…
T030303(SIAGE 0.4)G0 X41.0 Z30.0 M42 G97 S2000 M3 M63
G87 NLP2

運転前の確認

  • サンプルの工具番号(荒T010101、仕上げT030303)は固定です — 運転前にタレットに合わせて変更。
  • Mコード(M42ギヤ段、M63、M8 / M9…)を機械に合わせて確認。
  • 初回はシングルブロックで、G85が自動分割した層の取り代が正しいか確認。